Javanese
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Saka Forming kanggo Loading: Enem Checkpoints ing Inspeksi Botol Kaca
Botol kaca bisa gagal kanthi cara sing gampang dilewati. Retak garis rambut ing gulu. A chip nang tutuk sing mung dadi katon nalika nutup dipasang. Jahitan cetakan sing katon kaya bayangan nganti botol dicekel ing kothak cahya. Cacat kaya iki bisa nyebabake garis pambentukan ora dingerteni lan mung katon mengko, ing tahap ngisi utawa pengepakan, nalika mbenerake luwih larang.
Sing ana ing antarane tahapan kasebut dudu pamriksaan siji-sijine nanging urutan pamriksaan sing dipasang ing sadawane rute produksi lan pengepakan. Saben mriksa nduweni tujuan sing beda. Urutan ing ngisor iki nggambarake proses inspeksi sing digunakake ing HYT Packaging lan praktik kontrol kualitas umum sing ditemokake ing antarane produsen wadhah kaca: inspeksi visual manual, inspeksi mesin otomatis, pemeriksaan dibantu cahya, tes kekuatan lan kinerja, inspeksi pra-packing, lan inspeksi ulang karton sing dikemas sadurunge dikirim.
Urutan kasebut penting kaya sing dipriksa individu. Katon lan inspeksi dimensi njupuk Panggonan nalika gendul obah liwat produksi; tes kekuatan ditindakake ing conto; dekorasi dievaluasi sawise perawatan permukaan; lan inspeksi karton njupuk Panggonan sawise gendul wis dikempalken. Botol bisa ngliwati siji tahap lan gagal liyane, mula ora ana pamriksan sing kudu diilangi kanthi asumsi yen mriksa mengko bakal ngenali saben cacat sing ora kejawab.
Kriteria ditampa minangka bagean penting saka sistem kontrol kualitas. Pihak sing melu kudu setuju sapa sing nemtokake kritéria, toleransi sing ditrapake, lan sampel sing disetujoni minangka referensi. Kanggo umume proyek, syarat kasebut kudu didokumentasikake ing spesifikasi pesenan sadurunge perkakas lan produksi diwiwiti. Owah-owahan sing ditindakake mengko bisa nambah biaya pangembangan lan mengaruhi jadwal pangiriman.
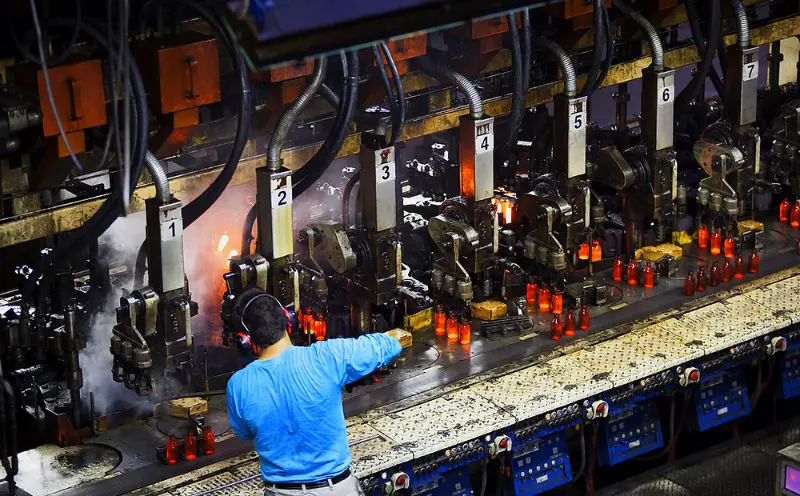 1. Inspeksi Manual
Mripat Dilatih, Isih Makarya ing Sandhinge Mesin
Pemriksaan manual tetep dadi bagian penting saka kontrol kualitas botol kaca. Malah ing pabrik sing dilengkapi sistem inspeksi kamera lan pengukur laser, inspektur isih mriksa botol kanthi individu ing mburi conveyor. Sawetara cacat angel diidentifikasi liwat aturan deteksi tetep, kalebu goresan sing katon mung ing sudut tartamtu, pundhak sing rada ora rata, lan lapisan cetakan sing durung dicopot.
Inspeksi fokus ing limang wilayah utama: tutuk, gulu, pundhak, awak, lan basa. Saben wilayah nduweni potensi cacat sing beda. Cangkeme metu saka bunder bisa nyegah penutupan saka pas bener. Kripik ing gulu bisa berkembang dadi retak nalika ngisi. Basis sing cacat bisa nggawe botol ora stabil ing palet utawa ing feed garis ngisi. Inspektur netepake apa saben botol memenuhi syarat fisik lan fungsional sing ditetepake ing spesifikasi.
Pemriksaan manual uga menehi tingkat pertimbangan sing ora bisa diganti kanthi otomatis dening peralatan otomatis. Inspektur sing berpengalaman sing nggarap desain botol sing padha sajrone wektu bisa ngerteni owah-owahan sadurunge katon ing statistik nolak. Iki bisa uga kalebu beda transmisi cahya liwat kaca, variasi ing karakteristik penanganan, utawa owah-owahan subtle ing wangun pundhak. Pengamatan kasebut bisa uga ora katon ing rencana kontrol resmi, nanging bisa mbantu ngenali masalah produksi.
Tahap iki uga mbantu verifikasi manawa spesifikasi sing ditulis cocog karo tampilan botol sing wis rampung. A drawing bisa nemtokake ukuran ditrima saka chip, nanging ora bisa kanthi nduduhake carane katon chip bakal ing botol rampung. Inspektur lan pelanggan bisa ngevaluasi iki kanthi luwih efektif kanthi mriksa conto fisik bebarengan lan konfirmasi standar tampilan sing disepakati.
Apa sing dijupuk:Katon katon lan cacat workmanship, ditaksir marang sampel disetujoni lan specifications produk sarujuk.
2. Inspeksi Mesin Otomatis
Konsistensi ing Kacepetan Line
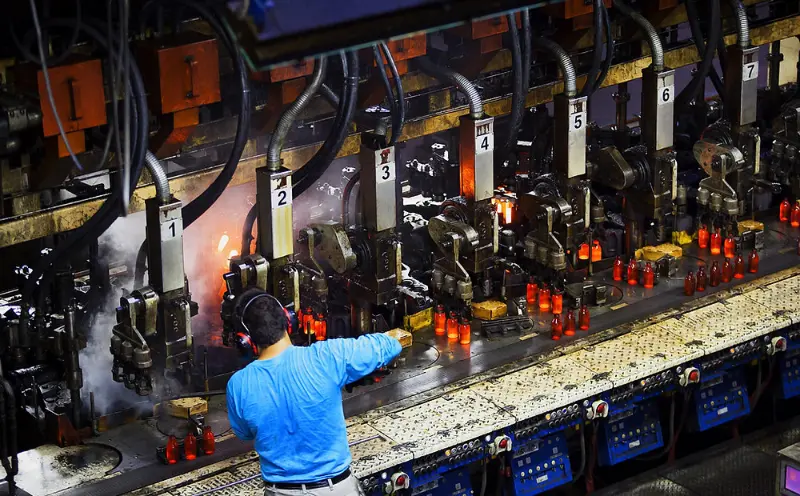
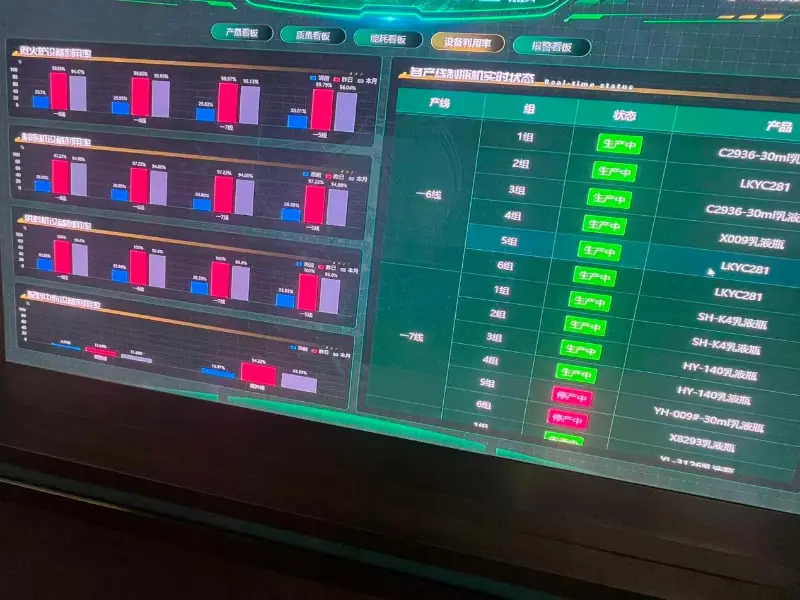
Yen inspeksi manual menehi pertimbangan manungsa, inspeksi mesin otomatis menehi kabisat. Stasiun kamera lan sensor mriksa fitur sing wis diatur, kalebu toleransi dimensi, tutuk Rampung, sidewall lan dhasar cacat, retak, lan irregularities mbentuk. Saben botol dievaluasi nglawan ambang deteksi sing padha sajrone produksi.
Botol sing cacat umume ditolak kanthi otomatis lan dialihake saka conveyor sadurunge pindhah menyang tahap produksi sabanjure. Iki mbantu nyegah wadhah kaca sing rusak tekan area pengepakan, ing ngendi botol sing retak bisa ngrusak botol tetangga lan karton ing saubengé.
Nanging, kemampuan deteksi mesin inspeksi gumantung marang sensor, algoritma, lan konfigurasi. Cacat ing njaba paramèter deteksi sing ditetepake bisa ngliwati sistem, dene setelan sing ketat banget bisa nyebabake penolakan sing ora perlu. Amarga iki, pamriksa mesin luwih dimangerteni minangka proses screening sing dikontrol tinimbang njamin manawa kabeh cacat bisa dingerteni.
Jalur produksi bisa nggunakake sawetara stasiun inspeksi kanggo nutupi karakteristik botol sing beda. Efektivitas gabungan kasebut isih gumantung marang kemampuan peralatan, sensitivitas deteksi, lan konfigurasi baris. Akibaté, loro pabrik sing nggunakake proses inspeksi sing padha bisa entuk asil deteksi lan penolakan sing beda.
Apa sing dijupuk:Cacat dimensi lan struktural ing kacepetan produksi, dievaluasi nglawan ambang deteksi mesin sing wis ditemtokake.
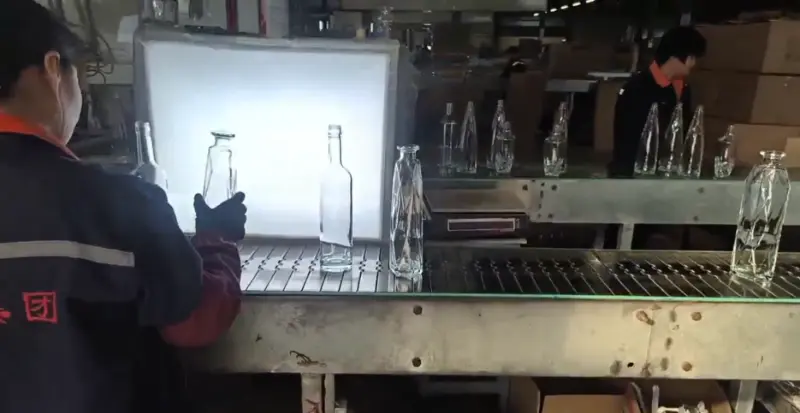
3. Inspeksi Visual sing dibantu cahya
Apa Kothak Cahya Bisa Dideleng
Sawetara cacat kaca dadi luwih gampang diidentifikasi ing cahya sing dikontrol. Nalika botol bening dicekel ing latar mburi padhang, fitur sing bisa uga angel dideleng ing cahya pabrik biasa dadi luwih jelas. Iki kalebu umpluk ing tembok kaca, watu lan inklusi manca, retakan alus saka dasar, distribusi kaca sing ora rata, lan waviness permukaan sing bisa mengaruhi tampilan botol sing wis rampung.
Cara inspeksi wis mapan, nanging kritéria sing ditampa kudu ditetepake miturut aplikasi sing dituju. Ukuran gelembung, jumlah, lokasi, jinis inklusi, lan ambang visibilitas bisa beda-beda ing antarane proyek. Contone, cacat sing katon ing transparanbotol minuman keras kacabisa uga kurang katon ing botol kanthi pewarna semprotan, frosting, utawa dekorasi sing diukir.
Pemriksaan sing dibantu cahya uga duwe watesan. Cacat sing ana ing jero tembok kaca utawa sejajar karo sudut pandang bisa uga angel dideteksi. Pemriksaan mesin tambahan utawa tes conto sing ngrusak bisa uga dibutuhake yen cacat kasebut ana risiko tartamtu.
Mulane, kritéria panrima kudu adhedhasar apa sing bisa diverifikasi kanthi cara inspeksi tinimbang pangarepan sing ora realistis babagan transparansi sing sampurna. Sarat sing ora bisa dipriksa kanthi konsisten liwat inspeksi visual bisa dadi sumber ora setuju nalika nampa produk.
Apa sing dijupuk:Kejelasan, transparansi, inklusi internal, lan kualitas permukaan, ditaksir miturut cahya sing dikontrol nglawan watesan sing didokumentasikan.
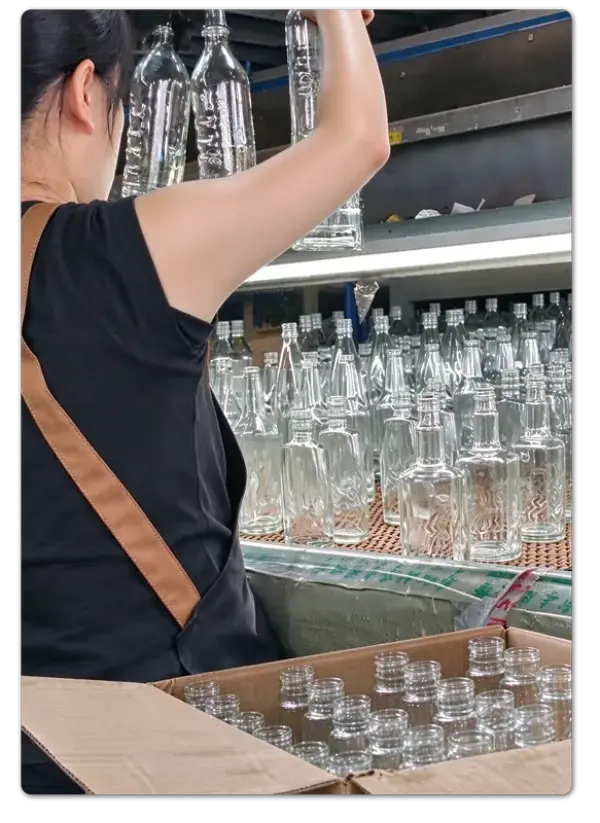
4. Kekuwatan lan Performance Testing
Apa Botol Urip Apa Sing Kelakon Sawise Diisi
Penampilan mung minangka bagean saka kualitas botol kaca. Botol sing katon bener nanging gagal ing tutup tutup, ing pasteurizer, utawa ing ngisor kasus sing ditumpuk isih ora cocog kanggo aplikasi sing dimaksud. Tes kinerja mbantu ngevaluasi risiko kasebut sadurunge produk tekan tahap ngisi lan distribusi.
Sajrone tes, sampel sing ditetepake kena beban mekanik, tekanan internal, utawa owah-owahan suhu. Asil kasebut banjur dibandhingake karo kritéria panrima sing ditetepake kanggo desain botol lan panggunaan sing dituju.
Sekawan kategori tes nyakup akeh syarat umum, sanajan cara tambahan bisa uga kalebu nalika aplikasi kasebut njaluk.
| Metode Tes | Apa Ukur Tes |
|---|---|
| Beban Vertikal utawa Testing Kompresi | Sepira tekanan mudhun botol bisa tahan ing kahanan tes sing ditemtokake. |
| Pengujian Tekanan Internal | Ketahanan kanggo tekanan internal, utamane kanggo botol sing dimaksudake kanggo nahan konten bertekanan. |
| Pengujian Kejut Termal | Rintangan kanggo owah-owahan suhu kanthi cepet ing kahanan tes sing ditemtokake. |
| Tes Kinerja Ditemtokake Liyane | syarat mechanical utawa aplikasi-tartamtu tambahan ditetepake ing urutan. |
Pamilihan metode tes gumantung saka desain botol, spesifikasi kaca, aplikasi sing dituju, lan kritéria ditampa sing ditrapake. Ora saben botol mbutuhake kombinasi tes sing padha.
Asil tes ditrapake kanggo conto sing ditliti tinimbang menehi sertifikasi kanthi otomatis saben botol ing batch produksi. Ukuran lan pilihan sampel minangka bagean penting saka metode tes. Sampel sing lulus menehi informasi babagan proses manufaktur lan produk sing diuji, nanging ora bisa ditafsirake minangka bukti yen saben unit ing lot wis diuji kanthi individu. Mulane, laporan tes kudu ngenali sampel lan kahanan sing ditindakake tes kasebut.
 Sampeyan uga penting kanggo mbedakake tes kekuatan saka pangukuran kekerasan. Cara kasebut nggunakake peralatan sing beda-beda lan ngevaluasi sifat sing beda. Asil atose ora bisa dianggep minangka sulih kanggo test kekuatan mechanical, lan laporan inspeksi kudu ngenali cara nyata digunakake.
Apa sing dijupuk:Masalah kinerja mekanik lan termal, diukur ing conto sing ditetepake nglawan kritéria uji coba khusus aplikasi.
5. Pre-Packing Inspeksi
Deleng Terakhir Sadurunge Karton Ditutup
Packing cedhak karo lawang siji-cara ing proses produksi. Sawise botol wis diitung, disusun, dilindhungi, lan disegel ing jero karton, ngenali cacat dadi luwih rumit. Karton bisa uga kudu dibukak maneh, jumlah dirukunake, lan palet dibangun maneh. Pemeriksaan pra-pengemasan mbantu nyegah produk sing ora cocog tekan tahap iki.
Pemriksaan kasebut kalebu tampilan, spesifikasi produk, jumlah, lan, yen ana, kualitas dekorasi permukaan.
Kanggo botol kaca sing dihias, daftar priksa kalebu item tambahan:
- Posisi logo lan registrasi cetak
- Konsistensi warna sajrone produksi
- Penampilan lapisan lan jangkoan
- Kualitas dekorasi permukaan
- specifications hiasan liyane sarujuk kanggo pesenan
Dekorasi minangka bagéyan penting saka proses pamriksa amarga desain sing disetujoni lan kritéria kualitas kudu cocog. Printing, frosting, semprotan pewarnaan, lan engraving biasane ditemtokake nalika pangembangan produk. Sawise perawatan permukaan dadi bagean saka desain sing disetujoni, tampilan lan toleransi sing ditrapake uga kudu kalebu ing kritéria sing ditampa.
Referensi dekorasi sing wis disetujoni kanthi visual nanging ora ana toleransi ditulis bisa dadi sumber ora setuju nalika mriksa pungkasan. Dokumentasi warna, posisi, jangkoan, lan tampilan sing bisa ditampa luwih dhisik nggawe proses pamriksa luwih konsisten.
Packaging dhewe uga minangka bagéan saka mriksa. Pembagi, sisipan protèktif, lan konfigurasi karton nemtokake manawa botol dilindhungi saka gerakan lan kontak botol-kanggo-botol sajrone transportasi. Karton sing ngliwati pemeriksaan ing meja pengepakan bisa uga rentan kanggo karusakan transit yen pengaturan internal ora menehi proteksi sing cukup.
Apa sing dijupuk:Kesesuaian produk, kualitas dekorasi, jumlah, lan kesiapan pengepakan sadurunge karton disegel.
6. Pre-Shipment Inspection
 Mbukak maneh Karton kanggo Priksa Karton
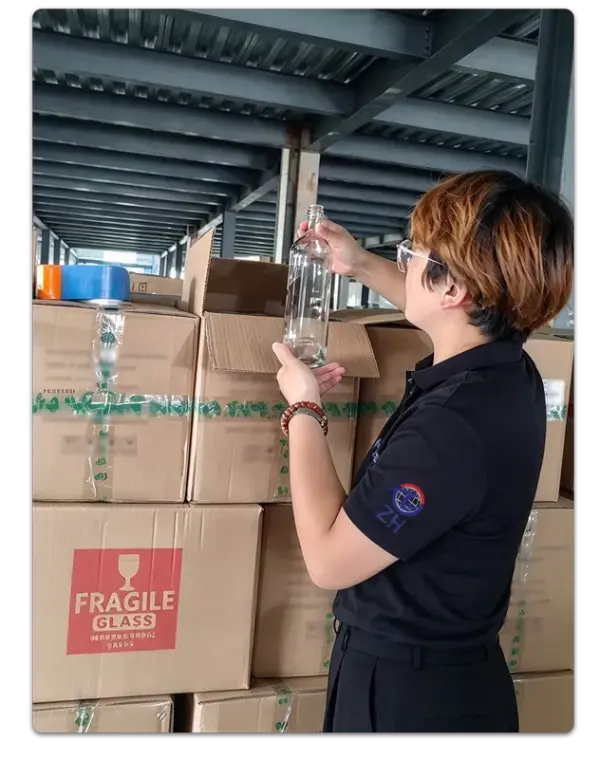
Pemriksaan pra-pengiriman menehi kesempatan kaping pindho kanggo mriksa produk sing wis lulus pemeriksaan kualitas sadurunge. Karton sing dipilih dibukak miturut rencana sampling sing disepakati. Botol ing njero dipriksa maneh kanggo katon, cacat sing katon, spesifikasi produk, lan kualitas dekorasi. Inspektur uga mriksa susunan pengepakan kanggo ngonfirmasi manawa botol kasebut tetep dipasang lan dilindhungi kanthi bener.
Iki minangka tahap inspeksi sing ngevaluasi produk ing kahanan pengiriman sing nyata tinimbang kahanan produksi asli. Bisa ngenali karusakan nangani, kesalahan pengepakan, lan masalah sing gegandhengan karo loading sing bisa uga ora ana sajrone pemeriksaan produksi sadurunge.
Jumlah karton sing dibukak gumantung saka syarat pesenan, volume kiriman, nilai produk, lan rencana sampling sing disepakati. Proyek sing beda bisa nggunakake tingkat sampling sing beda. Sing penting yaiku metode inspeksi lan kritéria panrima disepakati luwih dhisik lan ditrapake kanthi konsisten, saéngga persetujuan utawa penolakan kiriman bisa didhukung dening syarat sing didokumentasikan tinimbang pertimbangan subyektif.
Asil kasebut minangka titik kontrol tambahan nalika barang wis dikemas, diwenehi label, ditumpuk, lan ngenteni dimuat.
Apa sing dijupuk:Produk sing dikemas lan kahanan kemasan, dipriksa maneh karo rencana sampling sing disepakati sadurunge dimuat.
Fokus inspeksi:Priksa maneh produk sing dikemas, kondisi karton, lan kemasan protèktif sadurunge dikirim.
Enem Priksa, Siji Sistem
Botol Sing Tekan Garis Isi Wis Lulus Enem Jinis Inspeksi
Saben pemeriksaan njawab pitakonan sing beda. Apa botol katon bener? Apa ukurane ana ing toleransi? Apa kaca optik resik? Apa bisa tahan kahanan layanan sing dimaksud? Apa dekorasi cocog karo desain sing disetujoni? Apa produk tetep dilindhungi sajrone packing?
Ora ana tahapan siji-sijine sing nyakup kabeh syarat kasebut, lan tahapan inspeksi ora bisa ngganti siji liyane. Nalika botol disegel ing karton, akeh kesempatan kanggo mbenerake cacat produksi wis liwati. Pramila pamriksan sing ditindakake sadurunge ing proses manufaktur padha pentinge karo pemeriksaan pungkasan sadurunge dikirim.
Efektivitas sistem gumantung marang kritéria panrima sing didokumentasikake kanthi jelas. Pemriksaan kaca nyakup keputusan praktis babagan ukuran gelembung sing bisa ditampa, visibilitas lapisan cetakan, cacat permukaan, lan jumlah botol sing rusak sing diidini ing sampel. Keperluan kasebut kudu disepakati antarane pelanggan lan supplier sadurunge produksi diwiwiti, tinimbang dibahas sepisanan sawise dikirim.
Pemasok sing nyathet kritéria inspeksi khusus proyek lan nahan conto referensi sing disetujoni bisa njaga standar kualitas sing luwih konsisten lan nyuda ora setuju nalika nampa produk. Kanggo selarasbotol minuman keras kacaproyek, rincian iki utamané penting nalika wangun botol, kajelasan kaca, perawatan lumahing, lan dekorasi kabeh dadi bagéan saka specification final.
Struktur inspeksi iki ora unik kanggo siji pabrikan. Iki nggambarake pendekatan praktis sing digunakake ing industri wadhah kaca: cacat bisa kedadeyan ing macem-macem tahapan produksi, lan pamriksan sing diselehake ing macem-macem titik mbantu ngenali masalah sing bisa dilewati ing pamriksan pungkasan.
HYT Packaging nderek pendekatan inspeksi multi-tahap iki, kanthi prioritas inspeksi ditemtokake dening desain botol, proses manufaktur, lan aplikasi sing dituju.
Kanggo pelanggan sing ngevaluasi pemasok botol kaca, pitakonan sing luwih migunani ora mung pirang-pirang inspeksi sing ditindakake, nanging apa saben inspeksi duwe kritéria panrima sing jelas lan didokumentasikan. Enem pamriksan kanthi watesan sing ora jelas nyedhiyakake jaminan sing luwih murah tinimbang jumlah pamriksaan sing luwih cilik sing didhukung standar tartamtu, metode sampling sing ditetepake, lan conto referensi sing disetujoni.
Sadurunge:
Sabanjure:
-
Warta sing gegandhengan
- Napa Botol Decanter Wiski Rooster Keramik Pilihan Sampurna kanggo Kemasan Spirits Premium
- Napa Botol Roh Kaca Bulat Arizona 750ml Pilihan sing Apik banget kanggo Kemasan Spirits Premium
- Botol Kaca Vodka Kustom Anyar: Kemasan HYT kanggo Merek Spirits Amerika Utara
- Napa Kendi Omben-omben Kaca 1.75L kanthi Pilihan Cerdas kanggo Kemasan Minuman Modern
- Kemasan HYT Ngluncurake Garis Botol Spirits Kaca Flint Ringan Anyar kanggo Ndhukung Merk Minuman Rendah Karbon
- Kepiye Botol Omben-omben Kaca Bellissima Gulu Panjang kanthi Gabus Ndhuwur Bar Bisa Ngangkat Merek Minuman Sampeyan
Ninggalake kula pesen
Produk Anyar


Rekomendasi News